この記事の結論
「工場にも営業にもデータはある。どこから整え、いつ次の投資に進めばよいのか」——製造業DXを進める際は、技術の選定より先に、この判断を整理する必要があります。
「工場にも営業にもデータはある。どこから整え、いつ次の投資に進めばよいのか」——製造業DXを進める際は、技術の選定より先に、この判断を整理する必要があります。
「工場にも営業にもデータはある。どこから整え、いつ次の投資に進めばよいのか」——製造業DXを進める際は、技術の選定より先に、この判断を整理する必要があります。
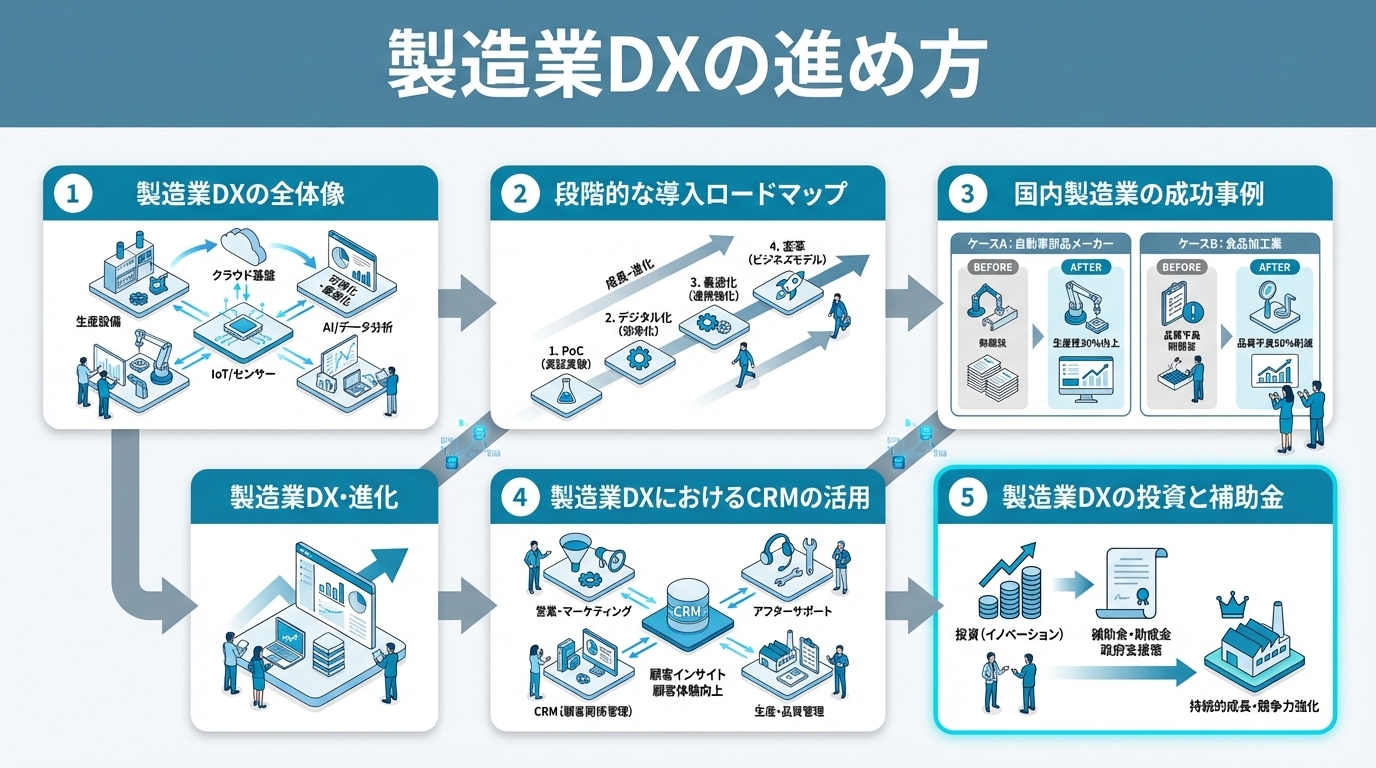
製造業DXは、工場の自動化に加え、設計から販売・アフターサービスまでの情報を業務の判断に使える形でつなぐ取り組みです。まず課題が明確なラインや営業チームを選び、記録、利用、改善の順に確かめます。
スマートファクトリーは、そのうち工場の生産データを収集・分析し、予測や生産条件の調整に活かす取り組みです。一方、顧客や商談の情報が分散しているなら、営業側の記録を整えることから始める選択もあります。本記事では、工場側の段階的な進め方と、CRMで顧客側の情報を扱う方法を、それぞれ次へ進む条件とともに解説します。
DXの部門別実践を整理したい方は、部門別DXガイドで各部門の役割を確認できます。営業側の進め方を先に検討する場合は、営業DXの進め方|デジタル化で営業組織を変革する5つのステップと成功事例で、営業情報の記録と運用の手順を確認してください。
製造業でDXを担当する方が、工場側と営業・顧客管理側のどちらから着手し、何を確認して対象を広げるかを整理できます。
製造業DXでは、各工程の記録を残すだけでなく、別の工程の判断に必要な情報を渡せるかが分かれ目になります。まず工程ごとの変化を見てから、工場側の現在地を確認します。
次の表は、工程ごとの管理方法と、データを活用する場合の姿を対比したものです。DX後の列は、すべてを一度に導入するための一覧ではありません。
| 工程 | DX以前 | DX後 |
|---|---|---|
| 設計 | 2D図面、個人のノウハウ | 3D CAD+デジタルツイン、ナレッジDB |
| 調達 | 電話・FAXでの発注 | EDI/API連携、AI需要予測連動 |
| 生産 | 紙の生産指示書、目視検査 | MES連携、IoTセンサー、AI外観検査 |
| 品質管理 | サンプル検査、紙の記録 | 全数検査、リアルタイム品質モニタリング |
| 物流 | 経験則での配車計画 | AI最適化、リアルタイム追跡 |
| 販売 | 営業の属人的管理 | CRM/SFAによるデータ管理 |
| アフターサービス | 故障後の対応 | IoT予知保全、リモート監視 |
表を自社に当てはめるときは、まず困っている判断を一つ選びます。たとえば受注見込みを生産計画に使いたいなら、営業が記録する見込み時期と、生産側が計画を決める時点が合っているかを確認します。必要な情報がそろわない場合は、システム間の連携方法を決める前に、記録する項目と更新する担当者を定めます。
工場側の取り組みは、次の4段階に分けて考えられます。
| 段階 | 内容 | 技術要素 |
|---|---|---|
| Level 1: 見える化 | 生産データの収集・可視化 | IoTセンサー、BI |
| Level 2: 分析 | データに基づく原因分析 | データ分析、SPC |
| Level 3: 予測 | AIによる品質予測・設備予知保全 | AI/ML、予測モデル |
| Level 4: 自律最適化 | 自動で最適な生産条件を設定 | AI制御、デジタルツイン |
次の段階へ進む前に、前段階で集めたデータが現場の判断に使われているかを確認します。記録が欠けているなら収集方法を、記録はあるのに原因を説明できないなら分析方法を見直します。予測モデルを検討するのは、何を予測し、その結果を誰がどの判断に使うかを決めてからです。
対象ラインを一つ決め、次の問いに順番に答えます。
| 確認する問い | 答えが「いいえ」の場合 | 答えが「はい」の場合 |
|---|---|---|
| 設備の稼働・停止・出来高が、人の手入力なしで記録されているか | Level 1の見える化から着手する | 次の問いへ進む |
| 記録したデータを使って、停止や不良の原因を特定できているか | Level 2の分析体制(誰が・いつデータを見るか)を整える | 次の問いへ進む |
| 原因の傾向から、不良や故障を事前に予測できているか | Level 3の予測モデル構築を検討する | Level 4の自律最適化を検討する |
最初の問いで「いいえ」でも、手入力の記録が改善に使えているなら、その記録を基準として計測方法を検討できます。対象ライン、現在の記録方法、次に確かめることを残し、後から判断を見直せるようにします。
納品後の顧客対応まで視野を広げる場合は、カスタマーサクセスDXで、顧客情報を継続的な対応に使う考え方も確認できます。
各Phaseを期間で区切るのではなく、対象ラインでできるようになったことを基準に進めます。途中で記録や判断が続かなくなった場合は、対象を広げる前に、そのPhaseの運用を見直します。
最初に、何を改善したいかに合わせて計測項目を選びます。停止を減らしたい場合と、品質の変動を調べたい場合では、必要な記録が異なります。
導入するもの
得られる効果
これらは計測項目と設備に応じて検討する内容です。まず現在の記録と自動記録を同じラインで照らし合わせ、停止や出来高を判断に使える形で残せるか確認します。記録が欠ける場合は、センサーの設置位置や計測項目を見直します。
集めたデータから、どの原因に手を打つかを決めます。
停止や不良の分類を現場と決め、改善前後を同じ条件で比較します。データはあるのに判断に使われない場合は、誰がいつ確認し、どの対策を記録するかを会議の運用に組み込みます。原因を分類できない場合は、分析ツールの追加より先に記録項目を見直します。
予測したい事象と、その結果を受けて行う判断が定まったら、AIの利用を検討します。
異常の検知、予測、対応案の提示にAIを使う場合も、ラインを止めるか、出荷を保留するか、顧客へ連絡するかは担当者が判断します。予測と実際の結果を照らし合わせ、外れた事例を記録します。現場で判断に使えない結果が続くなら、学習に使うデータと運用上の判断基準を見直します。
デジタル空間で生産条件を検討し、設定の調整に活かす段階です。対象ラインで予測結果が実際の判断に使われ、変更後の結果も確認できているかを先に確かめます。条件変更の承認者や、想定と異なる結果が出たときに元の設定へ戻す手順も必要です。
次の表は、各Phaseの到達状態と見直し先をまとめたものです。
| Phase | 主な取り組み | 次へ進む目安 | 目安に届かないときの戻り先 |
|---|---|---|---|
| Phase 1 | 稼働・停止・出来高の自動記録 | 手入力なしで毎日データがそろう | センサーの設置位置・計測項目を見直す |
| Phase 2 | 停止・不良の原因分析と改善 | 原因が分類でき、改善効果を比較できる | 停止理由の入力方法を選択式にするなど記録の仕組みを見直す |
| Phase 3 | 品質予測・予知保全・AI外観検査 | 予測結果が現場の判断に使われている | Phase 2に戻り、学習に使うデータの粒度を見直す |
| Phase 4 | デジタルツインと自律最適化 | 対象ラインを広げても運用が回る | 対象を1ラインに戻して検証する |
製造と出荷の間で情報が途切れる場合は、物流DXとサプライチェーンの最適化で、物流側に必要な情報と判断も確認できます。
各社の取り組みを参考にするときは、導入した技術をそのまま採用するのではなく、「どのデータを集め、何を判断するために使うか」を自社の課題と比較します。
旭鉄工のIoTシステム「iXacs」の例では、生産ラインの状態を記録し、現場の改善に使う流れが参考になります。自社に置き換える際は、可視化したい停止や出来高を決め、その記録を見て対策を決める担当者がいるかを確認します。記録だけが増えるなら、表示項目や改善会議での使い方を見直します。
コマツの「KOMTRAX」は、出荷後の建機の稼働情報を活用する例です。自社で検討するなら、製品の識別情報と顧客情報を対応付け、保守担当者が必要な履歴を確認できるかが出発点になります。その対応付けができていなければ、予測や提案への利用を考える前に、記録の持ち方を整えます。
ダイキン工業の取り組みからは、対象の工場や工程を定めてデータ活用を検討する視点を読み取れます。自社では、品質と生産のどちらの判断を改善したいかを先に決め、必要な記録が現場でそろうかを確認します。対象工程で判断に使えることを確かめてから、ほかの工程への適用を検討します。
ヒルトップの例では、職人の技能をデータとして扱う考え方が参考になります。自社で技能の記録を進めるなら、作業条件や判断の理由をどこまで残せば別の担当者が使えるかを確かめます。記録を読んでも同じ判断ができない場合は、設備の運転条件だけでなく、条件を変える場面も記録します。
これらの例は、業種、設備、扱うデータが異なります。自社の課題と比べる際は、技術名よりも「記録する情報」「判断する担当者」「結果を見直す場面」を並べると、採用できる考え方を選びやすくなります。
担当者の技能や役割の整理が課題になる場合は、人事DXの進め方で、人に関する情報の整え方も確認できます。
取り組みが進まないときは、ツールそのものに加え、課題、記録方法、利用する場面が結び付いているかを確認します。
導入を決める前に、「どの課題を、どのデータを見て、誰が判断するか」を一文で書きます。品質不良を減らしたいのか、設備停止の原因を調べたいのかによって必要な記録は変わります。一文にできない場合は製品の比較をいったん止め、現場で判断に困っている場面を特定します。
生産、営業、保守が別々に記録している場合は、同じ顧客について引合・見積・受注・問い合わせをたどれるか試します。見られない情報があれば、その情報の管理元、更新者、参照する担当者を確認します。管理元を決めてから、必要な項目を別の部門へ渡す方法を検討します。
記録が途切れる場面を先に調べ、入力を自動化できる項目と、人が理由を選ぶ必要がある項目を分けます。選択式の入力項目を設ける場合も、実際の停止理由を表せるか現場で確認します。入力漏れが続くなら、担当者への依頼を増やす前に、入力のタイミングと項目数を見直します。
CRMは、顧客、商談、納品後の対応を結び付けるために使えます。
導入の全体手順はCRM導入の進め方完全ガイドで確認できます。ここでは製造業の商流に沿って、CRMに何を記録し、ほかの業務へいつ渡すかを考えます。
まず、営業が商談の段階、金額、見込み時期を同じ基準で更新できているか確認します。更新が続いていなければ、予測値を生産計画へ渡す前に、入力項目と更新のタイミングを整えます。
記録が続いているなら、生産計画の会議で受注見込みを参照し、実際の受注との差を確認します。差が判断に影響する場合は、商談ステージの定義や見込み時期の更新方法を見直します。
顧客ごとの検査基準、梱包仕様、提出書類などについて、誰が確定し、変更時に誰へ伝えるかを決めます。顧客対応で参照する情報は会社レコードと関連付け、仕様書などの管理元が別にある場合は、その所在と確認方法を明確にします。
営業、品質管理、出荷の担当者が同じ要求事項を確認できるか、実際の案件で試します。見られない項目や古い情報が残る場合は、追加の連携より先に更新の責任者を決めます。
製品側の稼働情報を顧客対応に使う場合は、どの顧客がどの製品を使っているかを識別できる必要があります。CRMには顧客、製品の識別情報、問い合わせや保守の履歴を関連付けます。
次に、保守担当者がその情報を見てどの対応を判断するかを決めます。製品と顧客を結び付けられない場合は識別項目を整え、履歴が参照されない場合は記録内容と表示方法を見直してから、提案への活用を検討します。
取引情報を見積・請求・会計へ渡す場合は、金額、日付、取引先をどこで確定するかを先に決めます。連携時に確認する項目の考え方は、CRMとERPの連携設計でも解説しています。
次の画面をご覧ください。
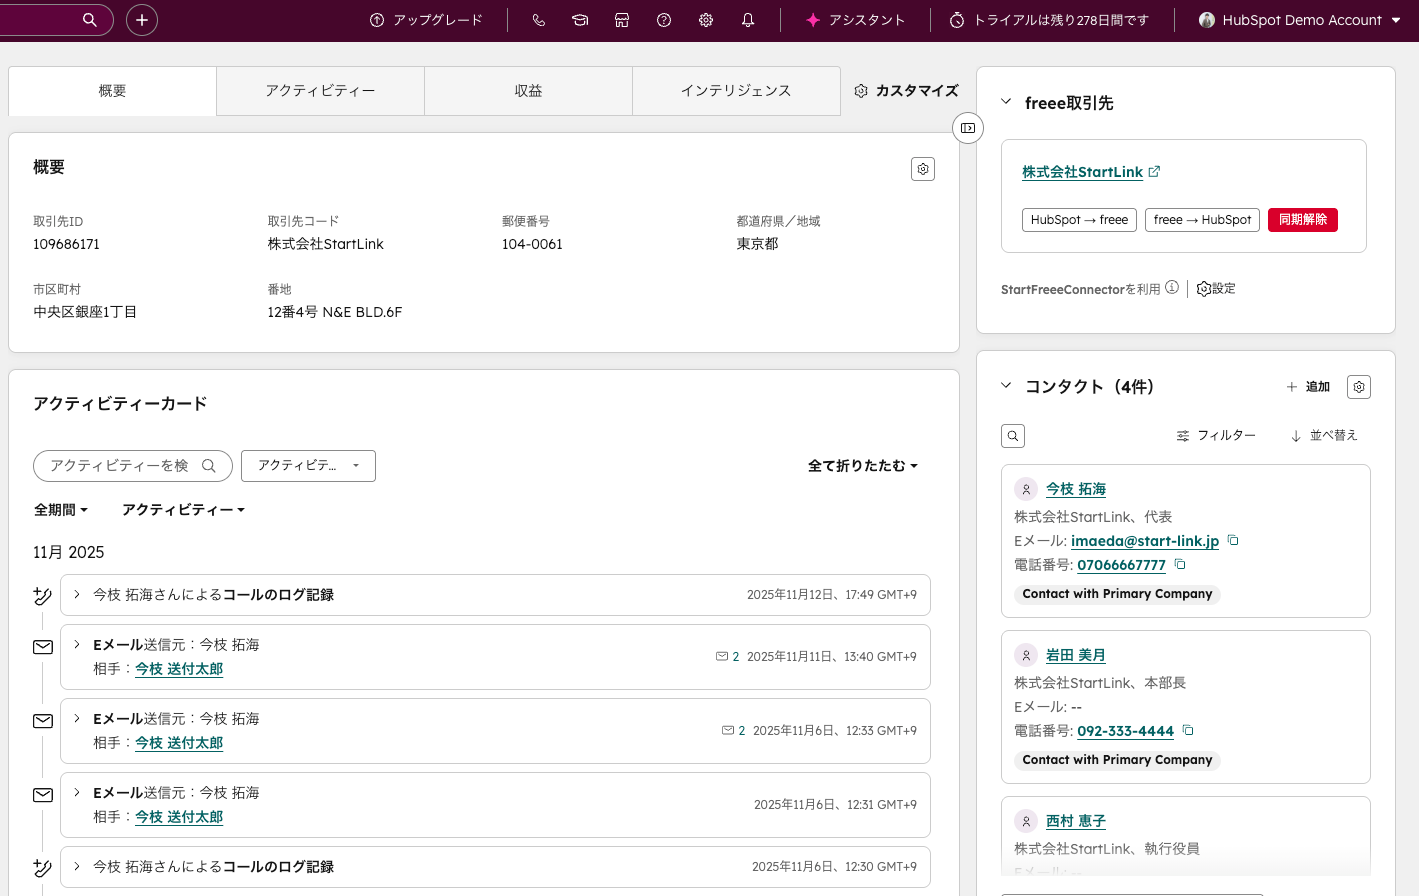
まず実際の取引を一件たどり、受注後に変更される項目と変更の承認者を確認します。CRMと会計側で値が合わない場合は、連携処理を広げる前に、確定する時点と変更履歴の残し方を見直します。
CRMの項目と関連付けは、自社の商流で担当者が何を確認するかに合わせて決めます。企業様によって最適な形は異なります。まず実際の案件を一件たどり、必要な情報と更新者を洗い出します。
顧客、担当者、案件が別々のファイルにある場合は、同じ会社の情報をたどる際に、どのファイルが管理元か確認します。HubSpotのCRMは、コンタクト・会社・取引・チケットなどのオブジェクトと、それらの関連付けで情報を扱います(出典:Understanding the CRM)。
製造業では、取引先企業を「会社」、購買・設計・品質管理の担当者を「コンタクト」、引合や見積を「取引」、納品後の問い合わせを「チケット」として整理できます。移行前に、同じ会社の重複記録をどう扱うか決め、移行後は担当者が引合から問い合わせまでをたどれるか確かめます。
納入した設備・製品、保守契約、品番ごとの仕様などは、標準の記録だけでは関係を表しにくい場合があります。独立した記録として管理する必要があるか、まず実際の顧客対応で確認します。カスタムオブジェクトを検討する際は、利用条件と設計方法をCustom objectsで確認してください。
判断の分かれ目は、その情報を営業・サービス担当が顧客対応の場面で参照し、会社や取引との関係を追う必要があるかです。参照しない情報は既存の管理元に置き、必要な項目だけを確認できる方法を検討します。
商談の進み方は、実際の引合をたどり、判断が変わる節目で区切ります。次の要素を担当者と確認します。
| 要素 | 製造業での設計の考え方 |
|---|---|
| 取引ステージ | 引合・仕様確認・見積提示・試作評価・受注内示など、受注の可能性が変わる節目でステージを分ける |
| 受注確度 | 各ステージに受注の見込みを設定し、金額と掛け合わせて受注予測を算出する |
| ステージ定義 | 「見積提示」とは何が済んだ状態かを文章で定義し、担当者による解釈のずれを防ぐ |
| 必須入力項目 | ステージを進めるときに入力すべき項目(金額、見込み時期、受注・失注理由など)を決める |
ステージと確度は、過去の受注・失注の記録と担当者の判断を照らし合わせて設定します。担当者によって同じ案件のステージが異なるなら、ステージを増やす前に移行条件の文章を見直します。予測と実績の差が続く場合は、見込み時期の更新方法も確認します。
最初は受注見込みの共有と顧客対応に使う項目を選び、誰がいつ入力するか決めます。運用を始めたら、空欄が多い項目と、判断時に足りなかった項目を確認します。使われない項目は目的を見直し、必要な項目は管理者が定義をそろえて追加します。
投資額を比較する前に、対象範囲と確かめたい成果をそろえます。同じラインや業務を対象にして見積もりを比べ、前段階で得られた記録が次の投資に使えるかを確認します。
次の表を、自社で見積もりを取る範囲を決めるために使います。
| 投資段階 | 主な投資対象 | 投資規模の目安 |
|---|---|---|
| 第1段階:見える化 | 稼働データの収集(IoTセンサー、タブレット入力) | 企業の規模と導入範囲により異なる |
| 第2段階:業務のデジタル化 | 生産管理・在庫管理システムの導入 | 企業の規模と導入範囲により異なる |
| 第3段階:データ活用 | CRM連携による受注予測・予防保全の提案営業 | 企業の規模と導入範囲により異なる |
見積もりは、対象ライン、計測項目、既存システムとの接続、運用担当者の作業をそろえて比較します。条件が異なる見積もりは金額だけで選ばず、含まれる作業と、導入後に自社で担う作業を確認します。
次の段階に進む前に、記録、利用、改善の順で確認します。
| 判断の観点 | 次の段階へ進む | 現段階にとどまる |
|---|---|---|
| データの記録 | 手入力に頼らず継続して記録できている | 記録の欠けや入力漏れが続いている |
| データの利用 | 会議や日々の判断でデータが参照されている | 集めたデータが見られていない |
| 改善の成果 | 改善前後をデータで比較できている | 改善の効果が説明できない |
現段階にとどまる場合は、記録が欠ける理由、見られない理由、比較できない理由の順に調べます。見直した内容と結果を残し、同じ条件で再確認してから追加投資を判断します。
工場側では一つのライン、営業側では一つのチームや製品群を対象にします。どちらから着手するかは、現在の判断で困っている場面を具体的に示せるかで選びます。対象を広げる前には、別のラインや担当者でも同じ方法で記録し、判断できるかを確かめます。
StartLinkは、製造業の営業・顧客管理領域におけるHubSpot活用と、Claude Codeエージェントによる業務自動化をご支援します。ご相談の際は、引合から受注、納品後の対応までのどこで情報が途切れているかを一緒に整理します。
次の領域を扱います。
まず実際の案件をたどり、必要な項目、更新者、連携先を確認したうえで、パイプラインや顧客別の要求事項の管理方法を検討します。
次の領域は対応範囲外です。
工場側の取り組みを進める際は、CRM側で参照する顧客・製品の識別情報と、その管理元を明確にするところから役割分担を検討します。
顧客と商談の記録をこれから整える場合は、HubSpot初期設定・オンボーディング完全マニュアルで、初期設定と運用開始時に確認する内容を把握できます。複数のシステムに情報が分かれている場合は、HubSpot Data Hubとは?データ同期・自動化・レポート機能を徹底解説で、同期対象と利用方法を検討してください。
まず、工場と営業のどちらで、どの判断に必要な情報が足りないかを特定します。設備停止の原因を調べたいなら対象ラインの稼働・停止の記録から、受注見込みを共有したいなら商談の段階と見込み時期の記録から始めます。記録が続き、担当者が判断に使えることを確認してから対象を広げます。
必要な金額は対象設備、計測項目、既存システムとの接続範囲によって変わります。まず解きたい課題と対象ラインを決め、同じ条件で見積もりを比較します。導入後は記録がそろうか、改善の判断に使えるかを確かめ、追加投資が必要か判断します。
まず、判断に困っている場面を特定し、「誰が、どの情報を見て、何を判断するか」を決めます。
はい。引合や見積の情報が分散し、営業や顧客対応の判断に支障があるなら、顧客と商談の記録を整えるところから始められます。まず一つのチームで記録方法をそろえ、担当交代時にも必要な情報を確認できるか試します。工場側の情報が必要になった段階で、共有する項目と管理元を決めます。
製造業DXの着手点は、導入したい技術ではなく、現在困っている判断から選びます。工場側は見える化、分析、予測、自律最適化の順に、前段階のデータが判断に使われているかを確かめます。営業側は顧客、商談、納品後の対応をたどれるようにし、必要な情報から連携を検討します。
次の順に、自社の着手点を整理してください。
CRMを活用した業務効率化やAIとの連携に関するご相談は、StartLinkまでお気軽にお問い合わせください。
製造、組織、業務プロセスのうち、次に整理したい課題に合わせて参照してください。原価情報の扱いは製造業の原価管理方法|標準原価・実際原価の基本と改善ポイント、取り組みが停滞する要因はDX失敗事例に学ぶ|企業が陥る7つの典型パターンと回避策で確認できます。
推進する担当と権限を決める際はDX推進室の立ち上げ方|組織設計・権限設定・成功する体制構築のポイント、営業以外の顧客接点も検討する際はマーケティングDXの施策一覧|デジタルマーケティング変革の全体像と実践ステップが参考になります。システム導入に先立って業務の流れを見直す場合は、BPR(業務プロセス改革)の進め方|DX時代の業務再設計フレームワークと成功のポイントをご覧ください。
記事の内容を、そのまま実務に落とし込みたい方向け
HubSpotゴールドパートナーのStartLinkが、HubSpot導入・AI活用・CRM整備・業務効率化までをまとめて支援しています。記事で気になったテーマを、そのまま相談ベースで整理できます。
株式会社StartLinkは、事業推進に関わる「販売促進」「DXによる業務効率化(ERP/CRM/SFA/MAの導入)」などのご相談を受け付けております。 サービスのプランについてのご相談/お見積もり依頼や、ノウハウのお問い合わせについては、無料のお問い合わせページより、お気軽にご連絡くださいませ。